
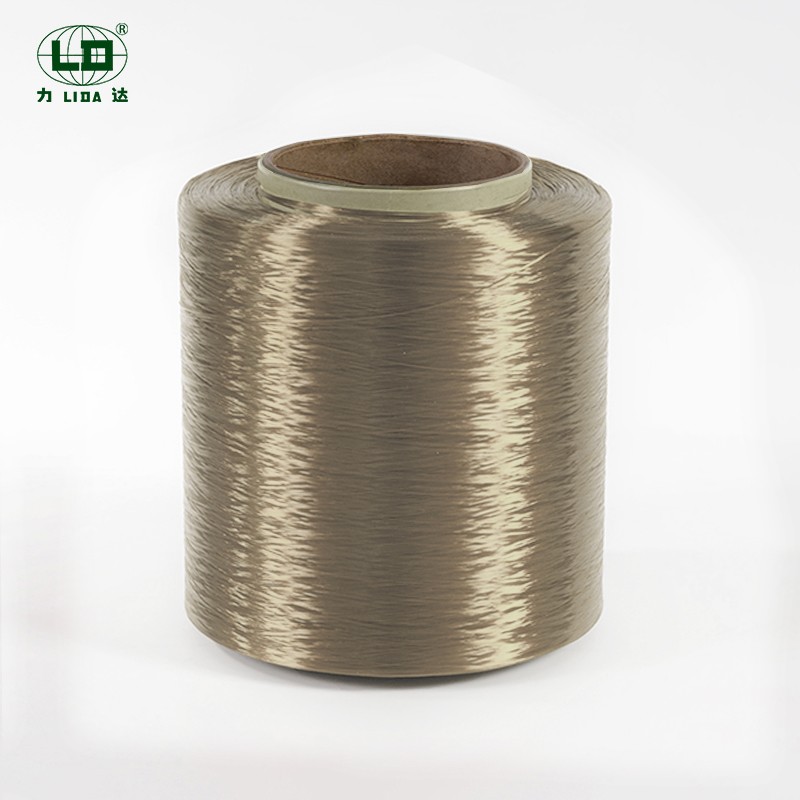
સંપૂર્ણ નીરસ પોલિએસ્ટર ફ્લેમ રીટેનર યાર્નમેટ ટાઇટેનિયમ ડાયોક્સાઇડ અને જ્યોત રેટાડન્ટ માસ્ટરબેચનું ઉચ્ચ સ્તર ધરાવે છે. સામાન્ય ફુલ મેટ પોલિએસ્ટર યાર્ન કરતાં બે પાઉડરની વિખેરવાની મુશ્કેલી વધારે છે, જે TiO ₂ એકત્રીકરણ અને ફિલામેન્ટના ચળકાટના વિચલનની સંભાવના ધરાવે છે, જે આખરે ફેબ્રિક અને રંગેલા ફેબ્રિક પર તેજસ્વી અને ઘેરા પટ્ટાઓ બનાવે છે. અસમાન ચળકાટ માત્ર ફેબ્રિકના મેટ દેખાવને જ નુકસાન પહોંચાડતું નથી, પરંતુ ગંભીર કિસ્સાઓમાં સ્થાનિક ફ્લેમ રિટાડન્ટ સૂચકાંકોમાં વધઘટ સાથે પણ હોઈ શકે છે, જે તેને સંપૂર્ણ નીરસ પોલિએસ્ટર ફ્લેમ રીટેનર યાર્ન ઉત્પાદન અને ડાઉનસ્ટ્રીમ વણાટમાં સૌથી સામાન્ય ગુણવત્તાયુક્ત પીડા બિંદુ બનાવે છે. નીચેનો લેખ ચાર પરિમાણોમાંથી શક્ય નિયંત્રણ પગલાંની રૂપરેખા આપે છે: કાચો માલ, સ્પિનિંગ, પોસ્ટ-પ્રોસેસિંગ અને પરીક્ષણ, મેટ એકરૂપતા અને કાયમી જ્યોત રિટાડન્ટ કામગીરી બંનેને ધ્યાનમાં લેતા, ફેબ્રિક ઓર્ડર માટે યોગ્ય જેમ કે ફ્લેમ રિટાડન્ટ ફિક્સર, રેલ ટ્રાન્ઝિટ ઈન્ટિરિયર્સ અને હોટેલ ફ્લેમ રિટાર્ડન્ટ.
1. કાચા માલની સુસંગતતા નિયંત્રણ, સ્ત્રોતમાંથી અસમાન પાવડર ફેલાવાને ઘટાડે છે
ની ગ્લોસ ફાઉન્ડેશનસંપૂર્ણ નીરસ પોલિએસ્ટર ફ્લેમ રીટેનર યાર્નસમાનરૂપે વિખરાયેલા મેટિંગ એજન્ટોમાંથી આવે છે, અને ફ્લેમ રિટાર્ડન્ટ માસ્ટરબેચ અને TiO ₂ મેટિંગ માસ્ટરબેચના મિશ્રણની સુસંગતતા એ પ્રથમ સ્તર છે. પાવડર એકત્રીકરણ ટાળવા માટે સુસંગત ફોસ્ફરસ આધારિત ફ્લેમ રિટાર્ડન્ટ માસ્ટરબેચ અને સંપૂર્ણ મેટ માસ્ટરબેચના ઉપયોગને પ્રાધાન્ય આપો; ઉમેરવામાં આવેલ માસ્ટરબેચના પ્રમાણને સ્થિર કરો, બેચ સ્લાઈસિંગ અને માસ્ટરબેચ રેશિયોને ઠીક કરો અને માસ્ટરબેચ સપ્લાયર્સને મનસ્વી રીતે સ્વિચ કરશો નહીં. કાચા માલને સૂકવવાની પ્રક્રિયા સ્લાઇસેસમાં ભેજને મેલ્ટ સ્નિગ્ધતામાં વધઘટ થવાથી રોકવા માટે તાપમાન અને ભેજને સખત રીતે નિયંત્રિત કરે છે, જે બદલામાં ફાઇબર ક્રોસ-સેક્શન અને પ્રકાશ પ્રતિબિંબ અસરને અસર કરે છે. ફુલ ડલ પોલિએસ્ટર ફ્લેમ રીટેનર યાર્નની સમાન બેચમાં ટ્યુબ યાર્ન વચ્ચેના લુપ્તતા સામગ્રીમાં તફાવતને કારણે રંગના તફાવતોને ટાળવા માટે એક સમાન TiO ₂ વધારાની રકમ હોવી આવશ્યક છે.
2. સ્પિનિંગ પ્રક્રિયાનું ઑપ્ટિમાઇઝેશન, સ્થિર સિંગલ ફિલામેન્ટનું નિર્માણ અને સતત ચળકાટ
સ્પિનિંગ એ એકસમાન ગ્લોસને નિયંત્રિત કરવા માટેની મુખ્ય પ્રક્રિયા છેસંપૂર્ણ નીરસ પોલિએસ્ટર ફ્લેમ રીટેનર યાર્ન. ક્રમાંકિત ફિલ્ટરિંગ ઘટકો TiO ₂ એકીકૃત કણોને અટકાવવા, નોઝલ ક્લોગિંગ અને સિંગલ ફિલામેન્ટની જાડાઈના વધઘટને ઘટાડવા માટે યોગ્ય ફિલ્ટર સામગ્રી સાથે મેળ ખાય છે; બૉક્સનું તાપમાન, ફૂંકાતી હવાની ઝડપ અને તાપમાનને સ્થિર કરો અને ખાતરી કરો કે દરેક એક ફિલામેન્ટમાં સતત ઠંડક દર, સમાન સ્ફટિકીકરણ અને સમાન ચળકાટ છે. સ્ટ્રીપ સીવી મૂલ્યની વધઘટને સ્થિર કરવા અને ઘટાડવા માટે સ્પિનિંગ ટેન્શનને નિયંત્રિત કરો; અસ્થિર તાણ ફાઇબર ક્રોસ-સેક્શનના વિકૃતિનું કારણ બની શકે છે, જેના પરિણામે વિવિધ પ્રકાશ પ્રતિબિંબ અને ફેબ્રિકની સપાટી પર તેજ અને અંધકારમાં સીધા સ્ટ્રીપ-આકારના તફાવતો થાય છે. દરેક સ્પિન્ડલ પોઝિશનની સ્થિતિનું નિયમિતપણે નિરીક્ષણ કરો, છૂટક થ્રેડો, ફ્લોટિંગ થ્રેડો અને સ્પિન્ડલ પોઝિશનના વિચલનો વચ્ચે તફાવત કરો અને અસામાન્ય ચળકાટ સાથે ફુલ ડલ પોલિએસ્ટર ફ્લેમ રીટેનર યાર્નને વ્યક્તિગત સ્પિન્ડલ પોઝિશનમાં યોગ્ય ટ્યુબમાં ભળતા અટકાવો.
3. ટ્યુબની અંદર અને બહાર નબળા ચળકાટને ટાળવા માટે DTY ખોટા ટ્વિસ્ટિંગ અને વિન્ડિંગ નિયંત્રણ
ઘણાસંપૂર્ણ નીરસ પોલિએસ્ટર ફ્લેમ રિટાડન્ટ યાર્નsવણાટ ફેક્ટરીઓને સપ્લાય કરવા માટે DTY નીચા સ્થિતિસ્થાપક યાર્નમાં પ્રક્રિયા કરવામાં આવે છે. ખોટા ટ્વિસ્ટિંગ હોટ બોક્સનું તાપમાન ખૂબ ઊંચું હોવું જોઈએ નહીં, કારણ કે ઊંચા તાપમાને જ્યોત રેટાડન્ટ ઘટકોના સહેજ વિઘટન અને અસમાન ફાઇબર સંકોચનનું કારણ બની શકે છે, જેના પરિણામે ચુસ્ત ફોલ્લીઓ અને ચળકતા છટાઓ થાય છે; સ્થિર D/Y ગુણોત્તર અને પ્રક્રિયા તણાવ, રેશમના સમગ્ર બેચ માટે સમાન ગરમી સેટિંગ શરતો. વિન્ડિંગ પ્રક્રિયા સિલિન્ડરના આંતરિક સ્તર પર દબાણ અને ગરમીના સંચયને ટાળવા માટે વિન્ડિંગ કઠિનતાને નિયંત્રિત કરે છે, જે સિલિન્ડરના આંતરિક અને બાહ્ય સ્તરો વચ્ચે અસંગત ચળકાટમાં પરિણમી શકે છે. સિલિન્ડર યાર્નને બેચ અને ઇન્ગોટ પોઝિશન દ્વારા ચિહ્નિત કરો અને સિલિન્ડર વણાટ કરતી વખતે સમાન બેચ અને ઇનગોટ નંબરનો ઉપયોગ કરો. વિવિધ પ્રક્રિયા સમયગાળામાં ઉત્પાદિત સંપૂર્ણ નીરસ પોલિએસ્ટર ફ્લેમ રીટેનર યાર્નને મિશ્રિત કરશો નહીં.
4. પછીના તબક્કામાં પટ્ટાઓ દેખાવાથી બચવા માટે વણાટ અને ડાઇંગ અને ફિનિશિંગ મેચિંગ પ્રક્રિયા
મૂળ રેશમની ચમકમાંના કેટલાક તફાવતો સફેદ કોરામાં સ્પષ્ટ દેખાતા નથી, અને તે માત્ર રંગ કર્યા પછી કાપડના નૂડલ ફૂલો તરીકે પ્રગટ થાય છે. ની વણાટ દરમિયાનસંપૂર્ણ નીરસ પોલિએસ્ટર ફ્લેમ રીટેનર યાર્ન, તાણ અને કદ બદલવાનું તાણ એકસમાન રાખવામાં આવે છે, તાણનું તાણ ઘટાડે છે; રંગકામ અને ફિનિશિંગ પહેલાં તેલ એજન્ટોને સંપૂર્ણપણે દૂર કરવાથી, તેલના અસમાન અવશેષો સપાટીના પ્રતિબિંબને બદલી શકે છે અને ખોટા પટ્ટાઓ બનાવી શકે છે. ડાઇંગ હીટિંગ રેટ, ડાઇંગ બાથનું સ્થિર pH અને વિખરાયેલા રંગોનો એકસમાન ડાઇંગ; સંપૂર્ણ લુપ્ત થતા તંતુઓ પોતે નબળા પ્રતિબિંબિતતા ધરાવે છે, અને રંગમાં નાના તફાવતોને પણ વિસ્તૃત કરી શકાય છે. ફેબ્રિકના નમૂનાઓ બનાવતી વખતે, મેટ ઇફેક્ટને શોધવા માટે એક નિશ્ચિત પ્રકાશ સ્રોતનો ઉપયોગ કરવામાં આવે છે, અને મૂળ સિલ્કનો અસમાન ચળકાટ છે કે ડાઇંગ અને ફિનિશિંગ પ્રક્રિયાને કારણે બનેલો પટ્ટો છે કે કેમ તે ઓળખવા માટે પ્રમાણભૂત પ્રકાશ સ્રોત બોક્સને તપાસવામાં આવે છે.
5. ઓનલાઈન અને ઓફલાઈન તપાસ ધોરણો પર આધારિત ગ્લોસ ગુણવત્તા નિયંત્રણ સિસ્ટમ સ્થાપિત કરો
માટે સેમ્પલિંગ મિકેનિઝમ સ્થાપિત કરોસંપૂર્ણ નીરસ પોલિએસ્ટર ફ્લેમ રિટાડન્ટ યાર્ન: દરેક બેચમાંથી ફેબ્રિકના નમૂનાઓ લો, પ્રી ડાઈ કરો અને બેરે સ્ટ્રીક્સની હાજરીની ચકાસણી કરો; LOI ફ્લેમ રિટાડન્ટ ઈન્ડિકેટર્સના સેમ્પલિંગને સુનિશ્ચિત કરવા માટે કે મેટ એડજસ્ટમેન્ટ પ્રક્રિયા જ્યોત રિટાડન્ટ કામગીરીને બલિદાન આપતી નથી. બેચ ગુણવત્તાવાળી ફાઇલ બનાવવા માટે TiO ₂, ડ્રાય ડેટા અને ગ્લોસની વિઝ્યુઅલ રેટિંગની વિક્ષેપ સ્થિતિ રેકોર્ડ કરો. નિકાસના ઓર્ડર માટે, નાની બેચની ટ્રાયલ વણાટ અને ડાઇંગ અગાઉથી જ થવી જોઈએ, અને ટૂલિંગ, રેલ ટ્રાન્ઝિટ અને પડદાના ફેબ્રિક ગ્રાહકો માટે ફુલ ડલ પોલિએસ્ટર ફ્લેમ રીટેનર યાર્ન મેટ દેખાવ અને ફ્લેમ રિટાડન્ટ સલામતીની બેવડી જરૂરિયાતોને પહોંચી વળવા, મોટા ઓર્ડર પર પુનઃવર્ક ઘટાડવા પ્રક્રિયાને અગાઉથી લૉક કરવી જોઈએ.


